- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Линија за истиснување на листови: вообичаени производни проблеми и практични решенија за стабилен квалитет на листови
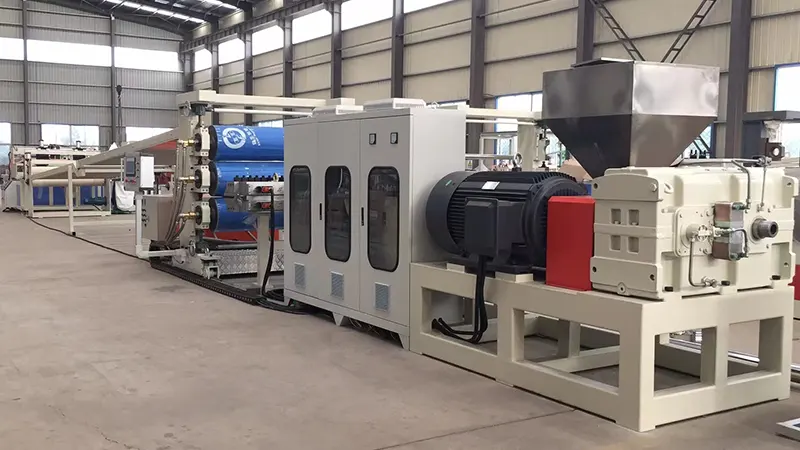
Линии за истиснување на листови од полистирен (PS).широко се користат во индустријата за преработка на пластика, но во вистинското производство, секоја фаза - од подготовка на суровината до ликвидација - може да претставува прашања кои влијаат на квалитетот и ефикасноста. Оваа статија ги испитува вообичаените дефекти, нивните основни причини и практичните контрамерки засновани на искуството во работењето на првата линија, помагајќи им на производните тимови брзо да ги дијагностицираат проблемите и ефикасно да ги оптимизираат процесите.
1. Подготовка на суровини: Практични размислувања
Проблем 1: Сребрени ленти или меурчиња на површината на листот
Ова е класичен знак на прекумерна влага. PS е благо хигроскопски; дури и мали количества на влага ќе испаруваат при температури на топење, предизвикувајќи сребрени траги на површината или внатрешни меурчиња во готовиот лист.
Решенија:
-
Проверете дали системот за сушење работи правилно. Препорачани услови за сушење: 75–80°C за 2–3 часа.
-
Кога се рестартира по исклучување, исчистете го првиот дел од топењето за да спречите материјал загаден со влага да влезе во матрицата.
-
Во влажни сезони, продолжете го времето на сушење и редовно следете ја содржината на влага. Целното ниво на влага треба да биде под 0,05%.
Проблем 2: Деградирани механички својства од прекумерна употреба на повторно мелење
Користењето на рабовите и остатоците е ефикасна мерка за заштеда на трошоците, но повторното мелење се подложува на термичка деградација со секој циклус на обработка, што доведува до сечење на ланецот. Ова резултира со кршливи листови со намалена јачина на удар.
Решенија:
-
Чувајте ја содржината на повторно мелење помеѓу 15% и 25%, прилагодувајќи се врз основа на барањата на производот. За транспарентни листови со висока јасност, дополнително намалете ја пропорцијата или избегнувајте целосно мелење.
-
Исушете го и исчистете го прав, темелно сомелете го пред употреба за да спречите контаминација.
-
Размислете за додавање на модификатори на удар за да се компензира загубата на цврстина предизвикана од повторното мелење.
2. Дел за истиснување: Заеднички прашања и прилагодувања
Проблем 3: Излезна флуктуација што доведува до нерамна дебелина на листот
Ова е чест проблем во системот за истиснување, обично поврзан со нестабилна брзина на завртката, неконзистентно напојување или флуктуирачки температури на бурето.
Чекори за решавање проблеми:
-
Проверете дали има „премостување“ во бункерот за напојување (материјалот виси и не тече надолу). Инсталирајте прекинувач на мостот или префрлете се на принудно напојување доколку е потребно.
-
Потврдете ги температурните поставки долж цевката на екструдерот. Прегревањето во зоната за напојување може да предизвика предвремено топење и непредвидливо напојување.
-
Инсталирајте пумпа за топење помеѓу екструдерот и матрицата. Ефикасно ги изолира флуктуациите на притисокот на пулсирањето на завртките, обезбедувајќи постојан притисок на влезот на матрицата - ова е една од најефикасните инвестиции за прецизност на дебелината.
Задача 4: Распаѓање на топење и пожолтување од прекумерна температура
PS има релативно тесен прозорец за обработка. Над 240°C, термичката деградација станува значајна, покажувајќи како пожолтено топење и намалена транспарентност.
Решенија:
-
Поставете ги температурите на бурето во постепен градиент од зоната за напојување до зоната за мерење, при што максималната температура се одржува на 220–230°C.
-
Проверете ја брзината на завртката - прекумерното смолкнување од високите вртежи во минута создава несакана топлина со триење.
-
За прекини над 15 минути, или намалете ги температурите на бурето или исчистете го топењето за да спречите седење и деградирање на материјалот.
3. Контрола на матрицата и календарот: клучни точки
Задача 5: Значајна варијација на попречната дебелина
Ова обично произлегува од неправилно прилагодување на јазот на матрицата или нерамномерна распределба на температурата на топењето низ ширината на матрицата.
Решенија:
-
Прилагодете ги празнините на усните врз основа на целната дебелина. Вообичаен принцип на компензација е да се постави центарот малку потенок од рабовите за да се надомести собирањето на рабовите.
-
Потврдете дека сите ленти за загревање матрици работат подеднакво. Нерамните температури на матрицата предизвикуваат неконзистентни стапки на проток на топење.
-
За широки листови, инсталирајте статичен миксер горе од матрицата за да ја подобрите униформноста на температурата на топењето низ ширината.
Задача 6: Материјалот се лепи на ролни од калндер или ознаки на ролни на листот
Овие дефекти директно влијаат на квалитетот на површината и се неприфатливи за примена на транспарентни листови.
Насоки за решавање проблеми:
-
Проверете ги површините на ролната на календарот за гребнатини, јами или остатоци. Вршете рутинско полирање и чистење со посебни средства за чистење на ролни.
-
Внимателно контролирајте ги температурите на трите ролни: обично горниот ролна е малку потопла од средината, а долната ролна е најладна. Точните поставки зависат од дебелината на листот и брзината на линијата.
-
Доколку користите средство за ослободување или премаз против блокада, осигурајте се дека се нанесува униформа. Прекумерното нанесување може да предизвика замаглување или намалување на сјајот на површината.
4. Пена PS лист: Специфични предизвици
Задача 7: Груба или нееднаква структура на клетките
За пенливите PS листови, финоста и униформноста на ќелијата се критични индикатори за изведба. Грубите или нерамни ќелии значително ја намалуваат механичката сила и својствата на топлинска изолација.
Клучни контролни точки:
-
Дисперзијата на нуклеарното средство (талк) е најважна. Користете ултра фин талк (големина на честички под 5μm) и обезбедете темелно мешање во фазата на мешање.
-
Контролата на температурата во секундарниот екструдер (фаза на ладење) е единствениот најкритичен фактор за квалитетот на пената. Температурните флуктуации мора да се одржуваат во рамките на ±1°C.
-
Проверете ја стабилноста на вбризгувањето на средството за дување; флуктуациите на притисокот во системот за инјектирање директно влијаат на дистрибуцијата на големината на ќелијата.
Проблем 8: Прекумерно собирање во пенливи листови
Прекумерното собирање доведува до димензионална неусогласеност, особено забележлива при операциите на термоформирање низводно.
Решенија:
-
Прилагодете ја брзината на извлекување и односот на дување (BUR). Правилните соодноси на цртање ја промовираат ориентацијата на клетките, што го намалува пост-смалувањето.
-
Зголемете ја малку дозата на агенсот за јадрење - пофините клеточни структури придонесуваат за подобра димензионална стабилност.
-
Одржувајте умерена напнатост на намотувањето. Прекумерната напнатост може да предизвика привлечно собирање додека листот е под стрес на ролната.
5. Дневно одржување и оптимизација на производството
Список за проверка за рутинско одржување:
-
Заменете ги пакувањата на екранот врз основа на порастот на задниот притисок, не само кога притисокот станува критично висок. Воспоставете фиксен распоред за замена за конзистентност.
-
Периодично влечете ја завртката и проверувајте ја цевката за абење. Истрошените завртки значително го намалуваат капацитетот на пластифицирање и квалитетот на излезот.
-
Тркалните лежишта и погонските синџири често се занемаруваат точки на абење. Подмачкајте редовно и проверувајте ја паралелноста на ролната.
Совети за енергетска ефикасност:
-
Подесени точки на пониска температура на бурето секаде каде што дозволува квалитетот на пластифицирањето. Секое намалување од 5°C може да заштеди приближно 3–5% од потрошувачката на енергија.
-
Изолирајте ги бурињата на екструдерот за да ја минимизирате загубата на топлина во околината.
-
Измелете ги облогите на рабовите на интернет секогаш кога е можно за да избегнете повторно загревање на изладениот отпад.
Стабилна работа на аЛинија за истиснување на PS листзависи од прецизното следење на состојбата на опремата и континуираната оптимизација на процесот. Во пракса, повеќето проблеми со квалитетот не потекнуваат од дефекти на опремата, туку од оперативни детали и промени во животната средина. Производствените тимови се охрабруваат да одржуваат детални евиденции на параметри на процесот, поврзувајќи го секое прилагодување со квалитетот на производот. Со текот на времето, ова станува највредното, специфично упатство за растенијата - многу покорисно од кој било генерички оперативен водич.